Công ty TNHH Vật liệu cao cấp Taixing Sơn Đông
Tin tức

Cân bằng giữa lượng bổ sung và độ trong suốt của APP trong nhựa Epoxy

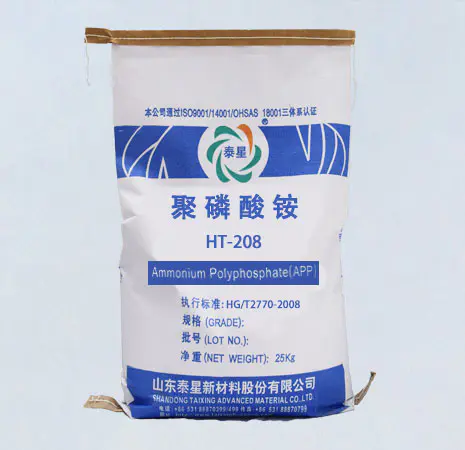
Khi giới thiệuamoni polyphosphate (APP)vào nhựa epoxy (EP) để đạt được chức năng chống cháy trong bao bì điện tử cao cấp, thiết bị quang học và lớp phủ chống cháy trong suốt, "mất độ trong suốt" trở thành nút thắt chính hạn chế ứng dụng của nó. Căn nguyên của mâu thuẫn này nằm ở sự không tương xứng quang học vốn có giữa chất độn vô cơ và nền hữu cơ. Giải pháp không chỉ đơn giản là giảm lượng chất phụ gia mà còn tìm ra sự cân bằng khoa học giữa khả năng chống cháy và độ trong suốt quang học thông qua kỹ thuật hệ thống dựa trên lý thuyết tán xạ ánh sáng, hóa học giao diện và công nghệ phân tán nano.


Ammonium Polyphosphate


I. Nguyên nhân sâu xa của sự thất bại trong suốt: ba cơ chế tán xạ ánh sáng chính

Bản thân nhựa epoxy là một vật liệu trong suốt và độ trong suốt của nó phụ thuộc vào việc ánh sáng có thể đi qua mà không bị tán xạ đáng kể hay không. Sự ra đời của APP sẽ tạo ra ba loại tán xạ ánh sáng chính, dẫn đến tăng sương mù và giảm độ truyền qua:

1. Tán xạ Rayleigh:

·Điều kiện kích hoạt: Xảy ra khi kích thước hạt của APP nhỏ hơn nhiều so với bước sóng của ánh sáng tới (d<<λ/20, thường là<20 nm).

·Cơ chế: Ánh sáng bị tán xạ đàn hồi bởi các hạt cực nhỏ và cường độ của nó tỷ lệ với lũy thừa sáu của đường kính hạt và tỷ lệ nghịch với lũy thừa thứ tư của bước sóng. Ngay cả khi lượng bổ sung rất thấp, sự hiện diện của một số lượng lớn các hạt tự nhiên có kích thước nano hoặc các tập hợp nhỏ vẫn có thể dẫn đến sự tán xạ ánh sáng xanh đáng kể (khói mù màu xanh lam trong sản phẩm).

2. Tán xạ Mie:

·Điều kiện kích hoạt: Khi kích thước hạt có cùng độ lớn với bước sóng ánh sáng (d ≈ 0,1 λ -10 λ, tức là khoảng 50 nm -50μm), đây là nguồn tán xạ nghiêm trọng và phổ biến nhất.

·Cơ chế: Các hạt APP thông thường hoặc phân tán kém (kích thước hạt 1-10μm) trong phạm vi này sẽ tán xạ mạnh ánh sáng khả kiến ​​(λ=380-780 nm), đây là nguyên nhân chính khiến nhựa epoxy "làm trắng" và mất độ trong suốt.

3. Tán xạ bề mặt do chiết suất không khớp:

·Cơ chế: Có sự khác biệt về chỉ số khúc xạ giữa nhựa epoxy (n~1,55-1,60) và APP (n~1,48-1,52). Khi ánh sáng đi qua mặt phân cách giữa hai vật, nó sẽ bị phản xạ và khúc xạ Fresnel do chiết suất thay đổi đột ngột, dẫn đến ánh sáng bị tán xạ. Sự khác biệt càng lớn và càng có nhiều mặt phân cách (tức là độ phân tán càng tệ và độ tập hợp càng nhiều), thì sự tán xạ càng nghiêm trọng.

Do đó, cốt lõi của bài toán cân bằng được chuyển thành: làm thế nào để giảm thiểu ba hiệu ứng tán xạ ánh sáng trên thông qua các phương tiện công nghệ trong khi vẫn đảm bảo bổ sung đủ APP để hình thành mạng lưới chống cháy mở rộng hiệu quả?


II. Chiến lược cân bằng hệ thống: Hệ thống điều khiển bốn chiều

Lĩnh vực 1: Hạn chế kiểm soát kích thước và hình thái hạt - tránh vùng tán xạ Mie

·Mục tiêu: Để giảm kích thước hạt sơ cấp củaỨNG DỤNGxuống dưới 100 nm và lý tưởng nhất là đi vào vùng tán xạ Rayleigh chiếm ưu thế.

·Con đường kỹ thuật: Sử dụng các ứng dụng có kích thước nano hoặc có được các ứng dụng ở cấp độ siêu vi mô thông qua kỹ thuật phân loại và mài siêu mịn. Việc giảm kích thước hạt có thể làm giảm đáng kể cường độ tán xạ Mie và tăng độ ổn định huyền phù của các hạt trong nhựa.

·Thách thức và chi phí: Công nghệ nano sẽ làm tăng đáng kể năng lượng bề mặt của APP, dẫn đến xu hướng kết tụ tăng mạnh và thậm chí có thể hình thành các khuyết tật quang học lớn hơn. Vì vậy, phải tiến hành đồng bộ với chiều thứ hai (sửa đổi bề mặt).

Lĩnh vực 2: Kỹ thuật biến đổi bề mặt - Đạt được sự chuyển đổi gradient chỉ số khúc xạ và triệt tiêu sự kết tụ

Đây là bước quan trọng nhất để đạt được tính minh bạch cao.

·Nguyên tắc: Bằng cách xây dựng lớp chuyển tiếp trên bề mặt hạt APP có chiết suất giữa APP và nhựa epoxy, có thể giảm sự thay đổi đột ngột về chiết suất tại bề mặt phân cách, từ đó làm giảm tán xạ Fresnel.

·Triển khai kỹ thuật:

1. Sửa đổi tác nhân ghép silane: Chọn silane có chỉ số khúc xạ có thể điều chỉnh được (chẳng hạn như phenylsilane có chỉ số khúc xạ cao hơn). Tác nhân ghép tạo thành một lớp phân tử trên bề mặt APP, có thể cải thiện khả năng tương thích và khớp nối quang.

2. Lớp phủ ghép polymer: Một lớp vỏ polymer trong suốt có chiết suất rất gần với nhựa epoxy (như polymethyl methacrylate, PMMA, n ≈ 1.49) được ghép hoặc phủ lên bề mặt APP. Điều này tương đương với việc đặt một chiếc áo tàng hình quang học lên mỗi hạt APP.

3. Đóng gói vi mô (MC-APP): Nhựa melamine formaldehyde (MF) có độ trong suốt cao và các vật liệu tường khác được sử dụng để đóng gói vi mô. Chỉ số khúc xạ của nhựa MF (~1,55-1,60) rất gần với chỉ số khúc xạ của nhựa epoxy, có thể đạt được sự kết hợp quang học tuyệt vời và mang lại khả năng chống nước.

Khía cạnh 3: Mục đích cuối cùng là theo đuổi công nghệ phi tập trung - loại bỏ các tổng hợp vĩ mô và vi mô

Ngay cả khi bản thân các hạt rất mịn và đã bị biến đổi, nếu chúng không phân tán đều trong hệ thống epoxy thì mọi nỗ lực sẽ vô ích.

·Khóa quy trình: Quy trình kết hợp phân tán cắt tốc độ cao với mài ba cuộn để đảm bảo rằng các tập hợp APP nano/submicron được mở hoàn toàn và phân bố đồng đều với kích thước hạt tự nhiên.

·Hỗ trợ phân tán: Sử dụng chất phân tán polymer tương thích với hệ thống epoxy để duy trì độ ổn định phân tán thông qua các hiệu ứng cản trở không gian, ngăn ngừa sự kết tụ lại trong quá trình bảo quản và sử dụng.

Lĩnh vực 4: Tối ưu hóa chính xác số lượng bổ sung - Tìm “Ngưỡng rò rỉ” của Mạng chống cháy

Lượng epoxy chống cháy trong suốt được thêm vào không nhất thiết phải cao hơn nhưng vẫn tồn tại một ranh giới Pareto giữa độ trong suốt quang học và khả năng chống cháy.

·Khái niệm: Tồn tại một lượng bổ sung APP (ngưỡng thấm) tới hạn mà trên đó mạng dẫn nhiệt và phản ứng hóa học hiệu quả có thể được hình thành giữa các hạt APP, dẫn đến tăng đáng kể khả năng chống cháy (chẳng hạn như tốc độ giãn nở); Dưới ngưỡng này, lượng bổ sung ít ảnh hưởng đến độ trong suốt nhưng hiệu quả chống cháy thấp.

·Mục tiêu: Giảm ngưỡng thẩm thấu thông qua ba công nghệ nêu trên (vật liệu nano, sửa đổi và phân tán tối ưu), để đạt được khả năng chống cháy hiệu quả với ít ứng dụng hơn và tối đa hóa tính minh bạch.

·Phạm vi điển hình: Đối với các ứng dụng thông thường, vượt quá 5-8 phr (trên một trăm phần nhựa) trong epoxy thường dẫn đến mất độ trong suốt đáng kể. Thông qua tối ưu hóa hệ thống, đặc biệt là APP nano vi nang, lượng bổ sung để đạt được cấp V-0 có thể tăng lên 15-25 phr, đồng thời duy trì trạng thái bán trong suốt đến trong suốt cao.


III. Khung đánh giá và thiết kế điểm cân bằng

Trong phát triển thực tế, khuôn khổ sau đây có thể được tuân theo để ra quyết định:

Ưu tiên hiệu suất Kết hợp đường dẫn công nghệ được đề xuất Độ truyền qua dự kiến ​​(@ 600nm, dày 2mm) Xếp hạng chống cháy mục tiêu (UL94) Tổng lượng bổ sung điển hình (phr)
Độ trong suốt tối đa (Bao bì thiết bị quang học) Nano MC-APP+độ phân tán tối ưu+khớp chính xác chỉ số khúc xạ 85% V-1 đến V-0 15-20
Độ trong suốt cao/bán trong suốt (bao bì LED, lớp phủ trong suốt) Submicron MC-APP hoặc APP cải tiến siêu mịn+phân tán tốt 60% - 85% V-0 20-30
Ưu tiên chức năng, có thể chấp nhận sương mù nhẹ (đóng gói điện tử nói chung) MC-APP thông thường hoặc APP được sửa đổi tốt 30% - 60% V-0 đến 5VA 25-35

Lưu ý: Độ truyền qua có mối tương quan chặt chẽ với độ dày và dữ liệu trong bảng là giá trị tham chiếu cho các mẫu dày 2 mm.


Kết luận: Chuyển mô hình từ “hy sinh sự minh bạch” sang “cân bằng thông minh”

Sự cân bằng giữa số lượng bổ sung và tính minh bạch củaỨNG DỤNGtrong nhựa epoxy là một bài toán tối ưu hóa đa mục tiêu điển hình và lời giải của nó không phải là một tỷ lệ cố định mà là một "miền khả thi" được mở rộng thông qua khoa học vật liệu tiên tiến và công nghệ xử lý tinh tế.

·Cách tiếp cận truyền thống: Trên cơ sở các ứng dụng thô và chưa sửa đổi, tính minh bạch và khả năng chống cháy bị phản đối gay gắt và chỉ có thể bị xâm phạm.

·Con đường hiện đại: Tránh tán xạ Mie thông qua "nano/sub micron", đạt được chỉ số khúc xạ phù hợp và ghép quang giao diện thông qua "sửa đổi bề mặt/vi bao" và loại bỏ các khuyết tật vĩ mô thông qua "phân tán cuối cùng". Tam vị, tác dụng hiệp đồng.

Việc triển khai thành công chiến lược hệ thống này giúp có thể phát triển vật liệu composite epoxy đáp ứng cả định mức chống cháy UL94 V-0 (hoặc thậm chí 5VA) và độ truyền qua cao>80%. Điều này không chỉ mở rộng ranh giới ứng dụng của nhựa epoxy chống cháy trong lĩnh vực quang điện tử cao cấp mà còn thể hiện sự tiến bộ trong khái niệm thiết kế vật liệu: việc bổ sung các chất độn chức năng không còn nhất thiết phải hy sinh các đặc tính vật lý cốt lõi của ma trận.

Đối với các kỹ sư vật liệu dành riêng cho các ứng dụng cao cấp, việc nắm vững nghệ thuật cân bằng này có nghĩa là có thể cung cấp cho khách hàng các giải pháp thế hệ tiếp theo kết hợp "an toàn hữu hình" và "bảo vệ đáng tin cậy", từ đó thiết lập lợi thế công nghệ cốt lõi trong cuộc cạnh tranh khốc liệt trên thị trường. Bạn đang phát triển các sản phẩm nhựa epoxy đòi hỏi sự cân bằng giữa độ trong suốt cao và khả năng chống cháy cao? Chúng tôi có thể cung cấp hỗ trợ kỹ thuật hoàn chỉnh từ các ứng dụng nano vi nang với chỉ số khúc xạ có thể điều chỉnh, các giải pháp quy trình phân tán độc quyền và tối ưu hóa tổng hợp hiệu suất chống cháy truyền qua, giúp bạn xác định chính xác điểm cân bằng tối ưu và đạt được bước cải thiện vượt bậc về hiệu suất sản phẩm.


Tin tức liên quan
Để lại cho tôi một tin nhắn
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận